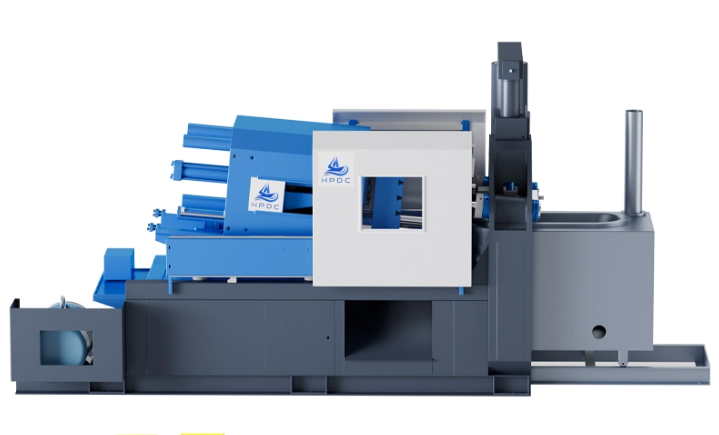
كيف يتم تصنيع الأجزاء المعدنية المعقدة بالسرعة والدقة؟ تقوم آلة صب القوالب بحقن المعدن المنصهر في قوالب قابلة لإعادة الاستخدام، مما يخلق أشكالًا متسقة للإنتاج الضخم. يشرح هذا الدليل أنواع الآلات والمواد والتطبيقات والفوائد الرئيسية. ستتعلم أيضًا كيفية اختيار المعدات المناسبة لاحتياجات التصنيع الخاصة بك.
ما هي آلة الصب يموت وكيف تعمل؟
ما هو الغرض الرئيسي من آلة الصب يموت؟
آلة صب القوالب هي معدات صناعية تستخدم لإنتاج المكونات المعدنية عن طريق دفع المعدن المنصهر إلى قالب فولاذي قابل لإعادة الاستخدام. تقوم الآلة بإغلاق القالب وإبقائه تحت قوة تثبيت كافية، ثم حقن المعدن في تجويفه، والحفاظ على ظروف العملية المطلوبة حتى يمكن إزالة الصب. وهذا يجعلها مناسبة لإنتاج الأجزاء المتكررة ذات الميزات التفصيلية والأبعاد المتسقة.
تؤدي الآلة والقالب وظائف مختلفة. توفر الآلة القوة وإجراءات الحقن والتحكم اللازمة للإنتاج. يحتوي القالب على التجويف الذي يحدد شكل المكون. ويشكلون معًا نظام صب مصممًا حول سبيكة معينة وهندسة الأجزاء وهدف الإنتاج.
ما هي المكونات الرئيسية لآلة الصب يموت؟
تشتمل آلة الصب بالقالب النموذجية على وحدة التثبيت ونظام الحقن وتجميع القالب ونظام القيادة ونظام التحكم. تحافظ وحدة التثبيت على نصفي القالب مغلقين أثناء الحقن. يقوم نظام الحقن بنقل المعدن المنصهر إلى التجويف، بينما يتحكم القالب في شكل المكون ويدعم إزالة الحرارة أثناء التصلب.
تعمل الأنظمة الهيدروليكية أو الكهربائية على تشغيل حركات الماكينة المختلفة، اعتمادًا على التصميم. يقوم نظام التحكم بتنسيق تسلسلات الماكينة ومعلمات التشغيل. قد تشمل المعدات الأخرى الفرن، وأجهزة التحكم في درجة الحرارة، وأنظمة التشحيم، واستخراج الأجزاء تلقائيًا. يعتمد تكوينها على نوع الماكينة ومتطلبات الإنتاج.
كيف تعمل عملية الصب بالقالب خطوة بخطوة؟
تبدأ العملية بتحضير القالب ووضعه في حالة تشغيل مناسبة. تقوم الآلة بإغلاق القالب، ثم تقوم بحقن المعدن المنصهر في التجويف بسرعة وضغط يتم التحكم فيهما. يملأ المعدن المساحة المتاحة ويبدأ في التصلب مع انتقال الحرارة إلى القالب.
بعد التصلب الكافي، تفتح الآلة القالب وتخرج الصب. قد يخضع الجزء بعد ذلك للتشذيب أو الفحص أو التصنيع أو عمليات التشطيب الأخرى. يمكن للأنظمة الآلية تنسيق هذه الخطوات للحفاظ على دورات قابلة للتكرار. تساعد درجات الحرارة المستقرة وإعدادات الحقن المناسبة والصيانة المناسبة للقالب على تحسين جودة الصب.
كيف تشكل آلة صب القوالب الأجزاء المعدنية المعقدة؟
يحتوي القالب على تجويف مصمم ليتناسب مع المكون المقصود. عندما يدخل المعدن المنصهر تحت الضغط، فإنه يتدفق عبر نظام الجريان والبوابة إلى التجويف. يسمح هذا للعملية بإعادة إنتاج ميزات مثل الأضلاع والرؤوس والفتحات والتفاصيل الأخرى، مع مراعاة حدود تصميم السبائك والقالب.
يجب التحكم في تدفق المعادن بعناية. يمكن أن يؤدي سوء التهوية أو مواقع البوابة غير المناسبة أو إعدادات الحقن غير الصحيحة إلى تعبئة غير كاملة واحتجاز الغاز. تؤثر درجة حرارة القالب وظروف التبريد أيضًا على كيفية امتلاء المعدن وتصلبه. لذلك يعد تصميم الأدوات المناسبة والتحقق من صحة العملية ضروريين لإنتاج أجزاء متسقة.
كيف يؤثر ضغط الحقن على جودة الصب؟
يؤثر ضغط الحقن وسرعته على كيفية دخول المعدن المنصهر إلى القالب وملء الأجزاء الضيقة أو المعقدة. إذا كان الملء بطيئًا للغاية، فقد يبرد المعدن قبل الوصول إلى نهاية التجويف. إذا تم التحكم في العملية بشكل سيء، فقد يساهم الاضطراب أو الغاز المحبوس في المسامية والعيوب الأخرى.
تعتمد الإعدادات الصحيحة على خصائص السبائك وسمك الجزء وتصميم التجويف وقدرة الماكينة. الضغط العالي ليس أفضل تلقائيًا. يجب على الشركات المصنعة تحقيق التوازن بين أداء التعبئة، وحماية القالب، ووقت الدورة، والجودة النهائية لإنشاء عملية مستقرة.
ماذا يحدث أثناء التبريد وإخراج الأجزاء؟
بمجرد ملء التجويف، يجب أن يتصلب المعدن بدرجة كافية للإزالة الآمنة. تساعد قنوات التبريد على التحكم في درجة حرارة القالب ونقل الحرارة. بعد أن يصل الصب إلى الحالة المطلوبة، تقوم مسامير القاذف أو آلية تحرير أخرى بدفعه خارج القالب.
قد يساهم ضعف توازن التبريد في الانكماش أو التشوه أو عدم تناسق أوقات الدورة. يمكن أن يؤدي الطرد أيضًا إلى إتلاف جزء ما إذا لم يتم ترسيخ الصب بدرجة كافية أو كان نظام التحرير غير مناسب. يجب على الشركات المصنعة التحقق من أداء التبريد وتوقيت الطرد أثناء إعداد العملية.
نصيحة: اطلب من الموردين تقييم رسومات الأجزاء الفعلية والسبائك قبل التوصية بسعة الماكينة. وهذا يوفر نقطة بداية أكثر موثوقية من اختيار المعدات حسب الحمولة وحدها.
ما هي الأنواع الرئيسية لآلات الصب يموت؟
ما هي آلة الصب يموت الغرفة الساخنة؟
تحافظ آلة الصب بالقالب بالغرفة الساخنة على آلية الحقن الخاصة بها متصلة بمصدر المعدن المنصهر. أثناء التشغيل، يقوم نظام الحقن بنقل المعدن إلى القالب من خلال معقوفة متكاملة أو ترتيب مماثل. يمكن لهذا التصميم أن يدعم دورات الإنتاج السريعة لأن المعدن لا يحتاج إلى النقل إلى غرفة منفصلة لكل طلقة.
تُستخدم آلات الحجرة الساخنة بشكل شائع لسبائك الزنك والمعادن الأخرى المتوافقة ذات نقطة الانصهار المنخفضة. غالبًا ما تكون مناسبة للمكونات الصغيرة أو المتوسطة الحجم التي تتطلب ميزات تفصيلية وأبعادًا قابلة للتكرار. على سبيل المثال، قد تناسب آلة الصب بالقالب بالغرفة الساخنة لمنتجات الزنك التطبيقات التي تتضمن أجهزة الزنك والمسبوكات الدقيقة. تعتمد الملاءمة الفعلية على توافق السبائك وحجم الجزء ومواصفات الماكينة.
ما هي آلة الصب يموت الغرفة الباردة؟
تستخدم آلة الصب بالقالب بالغرفة الباردة غرفة حقن منفصلة. يتم نقل المعدن المنصهر من الفرن إلى هذه الغرفة، ثم يتم دفعه إلى القالب المغلق تحت الضغط. يعد هذا الترتيب مناسبًا للسبائك التي تتطلب درجات حرارة انصهار أعلى أو قد تسبب تآكلًا مفرطًا في أنظمة الغرف الساخنة النموذجية.
تُستخدم آلات الغرفة الباردة على نطاق واسع لسبائك الألومنيوم وسبائك مختارة تعتمد على النحاس. قد تتضمن دورتها خطوات إضافية لنقل المعادن، ولكنها توفر درجة الحرارة وتوافق المواد اللازمة لهذه التطبيقات. يعتمد التكوين الصحيح على السبيكة وهندسة المكونات وحجم الإنتاج وجودة الصب المطلوبة.
ما هو الفرق بين آلات الغرفة الساخنة والغرفة الباردة؟
والفرق الرئيسي هو كيفية دخول المعدن المنصهر إلى نظام الحقن. تحافظ آلات الغرفة الساخنة على آلية الحقن متصلة بمصدر المعدن، بينما تتلقى آلات الغرفة الباردة شحنة منفصلة من المعدن المنصهر لكل دورة. ويؤثر هذا على السبائك المتوافقة وتصميم الماكينة وخصائص دورة الإنتاج.
ميزة
آلة الغرفة الساخنة
آلة الغرفة الباردة
نظام الحقن
متصلة بإمدادات المعدن المنصهر
غرفة حقن منفصلة
سبائك مشتركة
الزنك والسبائك الأخرى المتوافقة ذات نقطة الانصهار المنخفضة
الألومنيوم وسبائك مختارة ذات درجة حرارة أعلى
القوة النموذجية
دورات سريعة ومتكررة للسبائك المناسبة
يدعم السبائك التي تتطلب نقلًا معدنيًا منفصلاً
أولوية الاختيار
توافق السبائك ومتطلبات الأجزاء
درجة حرارة السبائك وحجم الطلقة ومتطلبات العملية
ولا يوجد أي نوع أفضل عالميًا. يجب على الشركات المصنعة اختيار الآلة بناءً على المعدن الذي يتم صبه، وأبعاد المكونات، والمخرجات المطلوبة، وتصميم الأدوات.
ما هي المواد التي يمكن أن تعالجها آلة الصب بالقالب؟
سبائك الزنك لمكونات مفصلة ودقيقة
تُستخدم سبائك الزنك بشكل شائع في المكونات التي تتطلب تفاصيل دقيقة وأبعاد قابلة للتكرار وتشطيبات سطحية مناسبة. خصائص الصب الخاصة بها تجعلها مفيدة للأجهزة، والتجهيزات الزخرفية، والموصلات، والمبيتات الصغيرة، والأجزاء الدقيقة الأخرى. غالبًا ما يتم اختيار آلات الغرفة الساخنة لتطبيقات سبائك الزنك المتوافقة.
تستخدم سبائك الألومنيوم على نطاق واسع عندما يحتاج المصنعون إلى مكونات خفيفة الوزن وخصائص ميكانيكية أو حرارية مفيدة. وتشمل التطبيقات علب السيارات، والمرفقات الإلكترونية، والمعدات الصناعية، وأجزاء الأجهزة المختارة. يعد الصب بالقالب بالغرفة الباردة أمرًا شائعًا لأن الألومنيوم يتطلب درجات حرارة معالجة أعلى من أنظمة الغرفة الساخنة النموذجية المصممة للتعامل معها.
تعتمد النتيجة النهائية على اختيار السبيكة وتصميم القالب وظروف التعبئة والتحكم في التبريد. يجب على الشركات المصنعة أيضًا مراعاة ما إذا كان المكون يتطلب تصنيعًا آليًا أو معالجة حرارية أو عمليات تشطيب أخرى بعد الصب.
السبائك القائمة على النحاس والمعادن المناسبة الأخرى
يمكن استخدام السبائك القائمة على النحاس عندما تكون الخواص الكهربائية أو الحرارية أو الميكانيكية مهمة. ومع ذلك، فإن متطلبات المعالجة الخاصة بها تختلف عن تلك الخاصة بالزنك والألومنيوم. تؤثر درجة حرارة انصهار السبائك والتوافق الكيميائي ومواد نظام الحقن على مدى ملاءمة الماكينة.
ليست كل سبائك النحاس مناسبة لآلة الغرفة الساخنة. يجب على الشركات المصنعة التأكد من السبائك الدقيقة وظروف التشغيل مع مورد المعدات قبل اختيار الآلة. وهذا يساعد على منع التآكل المبكر للمعدات وظروف العملية غير المناسبة.
ما هي المنتجات المصنوعة باستخدام آلات الصب يموت؟
مكونات السيارات والنقل
يدعم الصب بالقالب إنتاج العلب والأقواس والمكونات الهيكلية وأجزاء مجموعة نقل الحركة المحددة. تسمح القوالب القابلة لإعادة الاستخدام للمصنعين بإعادة إنتاج الأشكال الهندسية المعقدة عبر عمليات الإنتاج الكبيرة. يمكن أن يساعد ذلك في تقليل الحاجة إلى تجميع عدة قطع منفصلة عندما يكون من الممكن صب قطعة واحدة مناسبة.
الإلكترونيات والمعدات الكهربائية وقطع غيار الأجهزة
غالبًا ما تستخدم الأجهزة الإلكترونية والمعدات الكهربائية العبوات المعدنية ومكونات تبديد الحرارة والموصلات وأجزاء التثبيت. يمكن أن ينتج الصب بالقالب أشكالًا تفصيلية وأبعادًا قابلة للتكرار تدعم متطلبات التجميع. يظل تشطيب السطح واتساق الأبعاد مهمًا، خاصة عندما يجب أن تتناسب المكونات بشكل وثيق مع الأجزاء الأخرى.
الأجهزة الصناعية والمكونات الدقيقة
يستخدم المصنعون أيضًا قوالب الصب للتركيبات والمقابض والأقفال والميداليات والمكونات الميكانيكية. يمكن أن تكون آلات سبائك الزنك مفيدة للمنتجات التي تتطلب تفاصيل صغيرة وإنتاجًا متكررًا. على سبيل المثال، توضح آلة الغرفة الساخنة لميداليات سبائك الزنك تطبيقًا خاصًا بالمنتج.
تعتمد الآلة المطلوبة على أبعاد الصب وعدد التجاويف والسبائك وحجم الإنتاج المتوقع. يجب تصميم إعدادات القالب والعملية حول الجزء الفعلي.
ما هي مزايا وقيود آلات الصب يموت؟
كفاءة إنتاجية عالية للأجزاء المتكررة
تستخدم آلة صب القوالب أدوات قابلة لإعادة الاستخدام لإنتاج مكونات متكررة من خلال دورات يتم التحكم فيها. بمجرد إعداد القالب والعملية بشكل صحيح، يمكن أن تقلل الأتمتة من المعالجة اليدوية وتدعم جداول الإنتاج التي يمكن التنبؤ بها. وهذا يجعل عملية الصب بالقالب جذابة للمصنعين الذين ينتجون كميات كبيرة من الأجزاء المماثلة.
ومع ذلك، فإن وقت الإعداد، وصيانة القالب، وتعقيد الأجزاء يؤثر على الإنتاج الفعلي. يجب على الشركات المصنعة تقييم دورة الإنتاج الكاملة بدلاً من الاعتماد فقط على سرعة الماكينة المعلن عنها.
دقة الأبعاد والأشكال المعقدة
يمكن أن ينتج الصب بالقالب ميزات تفصيلية وأشكال هندسية قابلة للتكرار. وهذا قد يقلل من الحاجة إلى إجراء عمليات تصنيع واسعة النطاق على المكونات المناسبة. ومع ذلك، تعتمد التفاوتات الممكن تحقيقها على خصائص السبائك وتصميم القالب وسلوك التبريد والتحكم في العملية.
تكاليف الأدوات وحدود التصميم والعيوب المحتملة
يتطلب الصب بالقالب استثمارًا أوليًا في القوالب والمعدات الداعمة. يمكن أن تكون تكاليف الأدوات كبيرة، خاصة بالنسبة للمكونات المعقدة أو الإنتاج منخفض الحجم. وتشمل العيوب الشائعة المسامية، والحشو غير الكامل، والوميض، واختلاف الأبعاد. تساعد التهوية المناسبة والتحقق من صحة العملية والصيانة الوقائية على تقليل هذه المخاطر.
ملاحظة: يكون الصب بالقالب أكثر اقتصادا عندما يبرر حجم الإنتاج الاستثمار في الأدوات. قارن الطلب المتوقع مع تكاليف الأدوات والتشغيل قبل الالتزام.
كيف تختار آلة الصب بالقالب المناسبة؟
قم بمطابقة قوة التثبيت وسعة التسديد مع الجزء
يجب أن تقاوم قوة التثبيت الضغط الذي يعمل عبر المنطقة المتوقعة من الصب ونظام التشغيل الخاص بها. إذا كانت القوة غير كافية، فقد ينفتح القالب قليلاً وينتج وميضًا. يجب أن تستوعب سعة التسديد أيضًا المعدن المطلوب لللقطة الكاملة، بما في ذلك العدائين وممرات التغذية الأخرى حيثما ينطبق ذلك.
يجب على الشركات المصنعة تقديم رسومات الأجزاء ومعلومات السبائك والمنطقة المتوقعة وعدد التجاويف وحجم الإنتاج المتوقع. يمكن للموردين بعد ذلك تقييم قوة التثبيت وقدرة الحقن المطلوبة.
حدد نوع الجهاز المناسب ومستوى الأتمتة
اختر معدات الغرفة الساخنة أو الغرفة الباردة وفقًا لتوافق السبائك ومتطلبات العملية. ثم فكر فيما إذا كان الإنتاج اليدوي أو شبه الآلي أو التلقائي بالكامل يناسب احتياجات المصنع بشكل أفضل. قد يؤدي الاستخراج والتشذيب والفحص الآلي إلى تحسين سير العمل عندما تبرر أحجام الإنتاج الاستثمار الإضافي.
تقييم الدقة والصيانة وتكاليف التشغيل الإجمالية
قارن قدرات التحكم والتكرار واستهلاك الطاقة والوصول إلى الصيانة ودعم قطع الغيار. قم بتضمين الأدوات والعمالة والمواد الاستهلاكية ووقت التوقف المتوقع في التقييم المالي. اطلب المواصفات الفنية، وحيثما أمكن، التحقق من صحة الأداء باستخدام أجزاء العينة أو تجارب الإنتاج.
للحصول على خيارات إضافية للمعدات، تفضل بزيارة مجموعة منتجات آلات الصب وقارن التكوينات مع متطلبات الإنتاج الفعلية لديك.
كيف يمكن للمصنعين الحفاظ على أداء آلة الصب بالقالب؟
افحص نظام القالب والحقن بانتظام
تساعد عمليات الفحص الروتينية في تحديد تآكل القالب، ومكونات الحقن التالفة، والأختام المتسربة، وقنوات التبريد المسدودة. يمكن أن تؤثر هذه المشكلات على جودة الصب وتزيد من وقت التوقف غير المخطط له. يجب أن تتبع فترات الصيانة إرشادات الشركة المصنعة للمعدات وتعكس ظروف التشغيل الفعلية.
مراقبة معلمات العملية وعيوب الصب
تتبع سرعة الحقن والضغط ودرجات الحرارة ووقت الدورة ومعدلات العيوب. تساعد السجلات المتسقة المشغلين على تحديد تغييرات العملية والتحقيق في المشكلات المتكررة. إذا زادت المسامية أو الحشو غير الكامل، يجب على الفرق فحص ظروف المواد، وتنفيس القالب، وإعدادات الحقن، وأداء التبريد.
اتبع الصيانة الوقائية وتدريب المشغلين
قد تشمل الصيانة الوقائية التشحيم، وفحص النظام الهيدروليكي، وفحص السلامة، واختبار نظام التحكم. يجب على المشغلين فهم السلوك الطبيعي للآلة واتباع الإجراءات الموثقة للإعداد واسترداد الأخطاء. يساعد الموظفون المدربون وإجراءات الصيانة الموثوقة على حماية توفر المعدات واتساق المنتج.
خاتمة
تنتج آلة صب القوالب أجزاء معدنية دقيقة من خلال الحقن المتحكم فيه والقوالب القابلة لإعادة الاستخدام. تخدم أنظمة الغرف الساخنة والباردة مختلف السبائك واحتياجات الإنتاج. تقدم Longhua معدات متخصصة لصب سبائك الزنك، مما يساعد الشركات المصنعة على تحسين كفاءة الإنتاج، والاتساق، وجودة المنتج.
التعليمات
س: ما هي آلة الصب يموت؟
ج: يقوم بحقن المعدن المنصهر في قوالب قابلة لإعادة الاستخدام لتشكيل مكونات دقيقة.
س: كيف تعمل آلة الصب بالقالب؟
ج: يقوم بملء قالب مغلق، وتبريد المعدن، ثم إخراج الصب.
أول مبنى غربي، حديقة Yanshan الصناعية، حي بنجشان، مدينة بنغبو، مقاطعة آنهوي
Longhua Die Casting Machine Co., Ltd تأسست في بنغبو، مقاطعة آنهوي، الصين. إنها مؤسسة محترفة ذات تقنية عالية تعمل في مجال تصميم وتصنيع وبيع آلات صب القوالب بالغرفة الباردة والمعدات الطرفية لصب القوالب.

 العربية