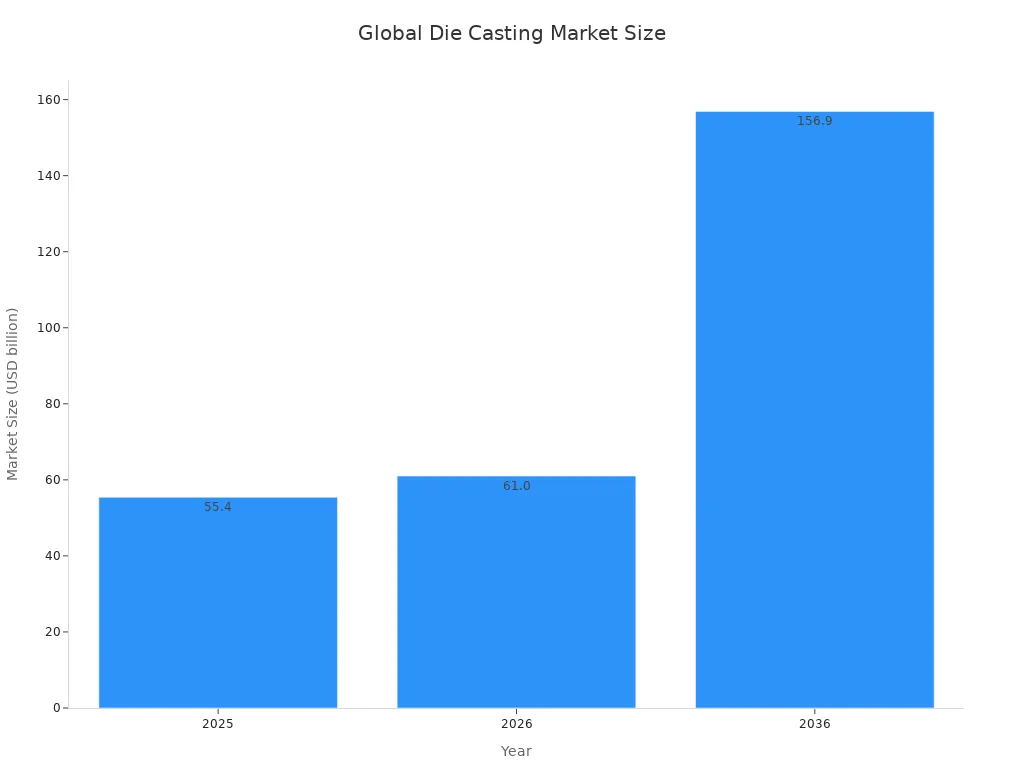
سوف تتعلم كيفية عمل آلة صب القوالب، خطوة بخطوة، من البداية إلى النهاية. تشرح هذه المقالة التسلسل الدقيق للإجراءات التي تقوم بها الآلة لتحويل المعدن المنصهر إلى جزء نهائي. تمر عملية الصب بالقالب عبر خمس مراحل واضحة: الإعداد، والحقن، والتبريد، والإخراج، والتشطيب. وكل مرحلة تعتمد على التي قبلها. سترى كيف توفر عملية تشكيل المعدن هذه السرعة والدقة على نطاق واسع. وصل سوق الصب بالقالب العالمي إلى 55.4 مليار دولار أمريكي في عام 2025 وقد يصل إلى 156.9 مليار دولار أمريكي بحلول عام 2036، بمعدل نمو 10.0٪ سنويًا. يوضح هذا النمو مدى أهمية عملية صب المعادن هذه. سوف تتعلم أيضًا كيف تتعامل طريقة الصب مع الأشكال المعقدة ذات النتائج المتكررة.
تضمن خطوات التشطيب مثل التشذيب والفحص أن الجزء النهائي يلبي معايير الجودة.
تحضير آلة الصب بالقالب
الإعداد يضع الأساس لكل جولة ناجحة. تبدأ بآلة صب القوالب نظيفة ومسخنة وجاهزة لاستقبال المعدن المنصهر. تغطي هذه المرحلة مهمتين حاسمتين: العناية بالقالب وإيصال المعدن إلى درجة حرارته المناسبة.
تنظيف وتشحيم القالب
عادة ما يكون القالب، الذي يُطلق عليه اسم القالب، مصنوعًا من الفولاذ وهو خاص بكل مشروع. يجب عليك تنظيفه جيدًا قبل كل دورة إنتاج. التنظيف بالموجات فوق الصوتية يعمل بشكل جيد هنا. تقوم بغمر القالب في خزان ساخن يعمل بالموجات فوق الصوتية عند درجة حرارة 80 درجة مئوية تقريبًا لمدة تتراوح بين 5 إلى 15 دقيقة . تخلق الموجات الصوتية عالية التردد فقاعات تجويف تزيل بلطف الأكسيدات وعوامل الإطلاق والزيوت والملوثات الأخرى. بعد التنظيف، اشطف القالب بتحريك فقاعة الهواء لمدة دقيقة واحدة تقريبًا. يمكنك بعد ذلك تطبيق معالجة نزح المياه أو التخميل الساخن لمدة دقيقة واحدة تقريبًا لمنع التآكل. قم بإنهاء الفحص اليدوي للتأكد من معايير الجودة.
يتبع التشحيم التنظيف. يتم تطبيق . عوامل تحرير القالب عن طريق الرش، مع ضبط التركيز على تعقيد الصب ودرجة حرارة القالب. تعمل مواد التشحيم ذات المكبس على تقليل الاحتكاك أثناء اللقطة. تعمل مواد تشحيم القاذف على إبقاء نظام القذف يتحرك بحرية. تمنع المنتجات المضادة للحام المعدن المنصهر من الالتصاق بسطح القالب. توفر الأنظمة المعتمدة على الماء التبريد أثناء التطبيق، بينما تعمل الأنظمة المعتمدة على الزيت والأنظمة الاصطناعية كحاملات لمواد التشحيم.
تسخين القالب وصهر المعدن
تقوم بتسخين القالب إلى درجة حرارة يمكن التحكم فيها قبل الحقن. تمنع هذه الخطوة التصلب المبكر وتساعد المعدن على التدفق إلى كل تفاصيل التجويف. وفي الوقت نفسه، تقوم بإذابة سبائك الصب في الفرن. يؤثر اختيار المعدن على عملية الصب بالقالب بأكملها. يذوب الزنك عند 385 درجة مئوية (725 درجة فهرنهايت) ، مما يجعله مثاليًا لصب القوالب في الغرفة الساخنة. يتمتع المغنيسيوم بنقطة انصهار أعلى، حوالي 1100 درجة فهرنهايت (593 درجة مئوية) ، ولا يزال بإمكانه العمل في قالب الصب بالغرفة الساخنة على الرغم من الحرارة الإضافية المطلوبة. يتحمل الألومنيوم درجات حرارة التشغيل العالية ويناسب الصب بالغرفة الباردة. تشرح هذه الاختلافات سبب تقسيم أنواع الصب إلى طرق الصب بالغرفة الساخنة والباردة. يتطلب كل معدن ملف التعريف الحراري الخاص به.
عملية الصب بالقالب: حقن المعدن
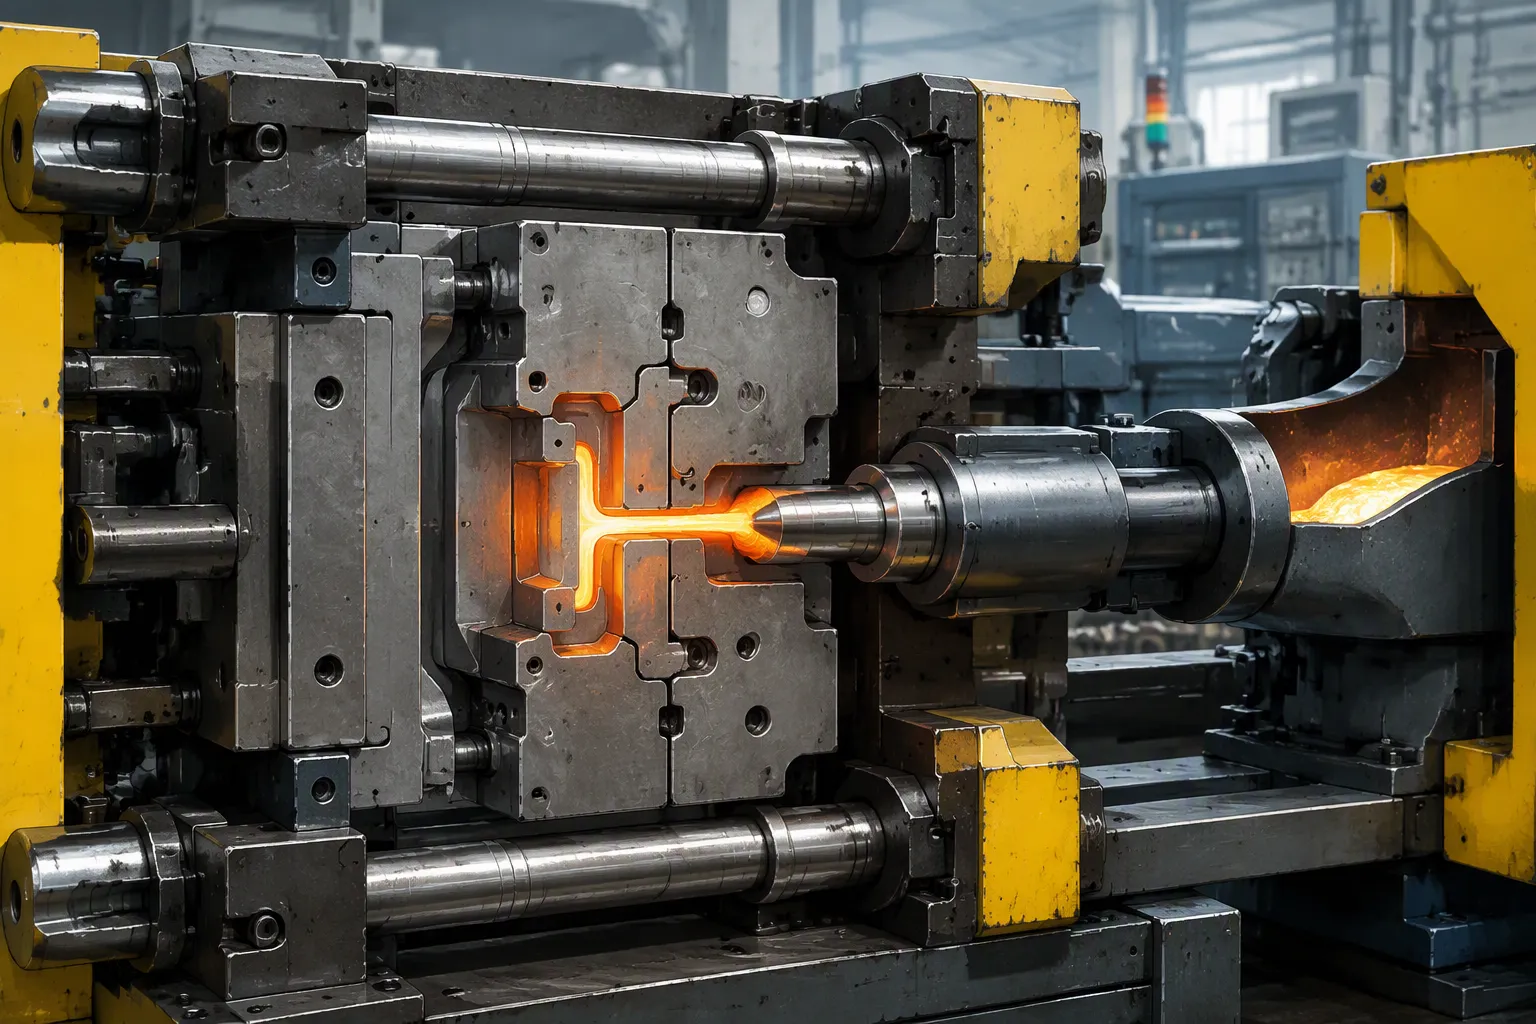
الخطوة 2: الحقن هو قلب كل عملية صب. هذا هو المكان الذي تقوم فيه آلة الصب بالقالب بتحويل السبيكة السائلة إلى جزء مُشكل. تنتقل عملية صب القوالب الآن من الإعداد إلى العمل. تقوم بإغلاق القالب، ثم تدفع المعدن المنصهر إلى داخل تجويف القالب تحت ضغط شديد. تعتمد عملية الصب بالضغط العالي على عمل كلا الإجراءين معًا.
إغلاق القالب
يجب عليك قفل نصفي القالب معًا قبل البدء في أي حقن معدني. قوة التثبيت تجعلها مغلقة في مواجهة قوة المعدن القادم. هذه القوة مهمة أكثر مما يدركه العديد من المشغلين. يتيح التثبيت غير الكافي لقوة الفتح الناتجة عن المعدن المنصهر المحقون دفع نصف القالب بعيدًا. يتشكل وميض، وينخفض ضغط التجويف، وترتفع المسامية. لا يوفر التثبيت المفرط أي فائدة في الجودة، بل يعمل بدلاً من ذلك على تسريع تآكل القوالب وقضبان الربط. قام أحد موردي السيارات من المستوى الأول بتحديد آلة بوزن 800 طن لمبيت ناقل الحركة. ظهر الوميض المتقطع بعد أشهر من الإنتاج الجيد. أدى إلى تباين الضغط الهيدروليكي بنسبة 12% انخفاض قوة التثبيت الفعلية إلى أقل من 720 طنًا. كلف الإصلاح ما يقرب من 85000 دولار في وقت التوقف عن العمل وإعادة العمل والتحديثات الهيدروليكية.
حالة قوة التثبيت
آلية
التأثير على جودة الصب
عواقب إضافية
غير كافٍ
قوة الفتح من المعدن المنصهر المحقون (ضغوط تتجاوز 200 ميجا باسكال) تدفع نصفي القالب بعيدًا
أشكال فلاش؛ انخفاض ضغط التجويف. ملء غير مكتمل ومسامية أعلى
يموت وجوه التالفة. الانجراف الأبعاد. تقصير عمر الأداة
مُبَالَغ فيه
قوة المشبك تتجاوز ما هو مطلوب، ويموت الضغط الزائد وقضبان التعادل
لا يوجد تحسن مماثل في جودة الجزء
تآكل سريع تمتد قضبان التعادل وتفقد التحميل المسبق؛ يرتفع استهلاك الطاقة
قوة التثبيت لا تعمل بمفردها. يتفاعل مع سرعة الحقن ودرجة حرارة القالب وتطبيق عامل الإطلاق. توفر الآلة التي تحافظ على قوة التثبيت الخاصة بها ضمن ±1% من الهدف نتائج أكثر اتساقًا من تلك التي تتمتع بتسامح أقل. وهذا هو السبب في أن بعض الآلات التي يبلغ وزنها 800 طن تتفوق في الأداء على غيرها بنفس الحمولة المقدرة.
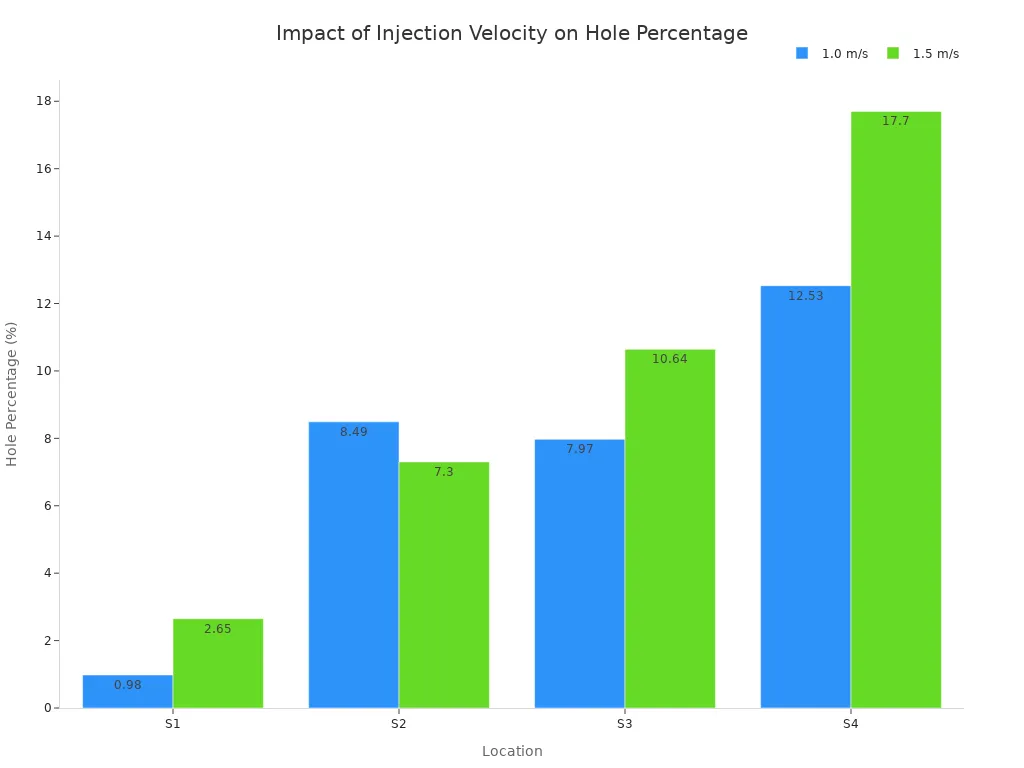
تتحكم سرعة الحقن في كيفية تدفق المعدن السائل داخل القالب. عند سرعة 1.5 م/ث ، يكون ملء المعدن السائل في التجويف 1 سريعًا، مما يتسبب في تفتيت المعدن الأمامي الذي يؤثر على جدار التجويف في جميع الاتجاهات بعد إعادة التدفق. مزيج إنحسر المعدن والتدفق ليس سليمًا، وتتشكل كمية صغيرة من الغاز بعد التصلب، مما يؤدي إلى تناثر الثقوب الصغيرة. بالمقارنة مع 1.0 م/ث، يتناقص حجم الثقب عند S2 بشكل ملحوظ عند 1.5 م/ث، لكن الثقب الواحد عند S2 له مساحة أكبر ويتم توزيعه بشكل موحد في المركز.
بسرعة 1.0 م/ث، يدخل المعدن السائل أولاً التجويف رقم 3 بتدفق مستقر نسبيًا؛ وبسرعة 1.5 م/ث، يحدث الرش على نطاق واسع في مقدمة التدفق عند الدخول إلى نفس التجويف.
مع تقدم التدفق، يؤدي الرش بسرعة 1.0 م/ث إلى ظهور المزيد من التجاويف في التجويف رقم 1؛ عند سرعة 1.5 م/ث، تكون حالة التدفق أكثر فوضوية مع تناثر شديد.
أثناء منتصف الملء، عند سرعة 1.0 م/ث، يمر التدفق الأمامي في التجويف رقم 1 بالرئيس بسلاسة؛ عند 1.5 م/ث تكون جبهة التدفق قريبة من نهاية الملء.
في مراحل التعبئة اللاحقة، عند 1.0 م/ث، يؤدي تراكم المعدن السائل في الرئيس إلى إعاقة التدفق اللاحق؛ وبسرعة 1.5 م/ث، يدخل الكثير من المعدن السائل إلى أخدود الفائض.
في مراحل الملء النهائية، بسرعة 1.0 م/ث، تتشكل هياكل دوامية عند زوايا التجويف رقم 3؛ بسرعة 1.5 م/ث يمتلئ التجويف رقم 1.
تؤثر حالة تدفق المعدن السائل في تجويف القالب بشكل كبير على عيوب الثقب أثناء الصب. تعد سرعة الحقن أحد العوامل المتحكمة في حالة التدفق هذه. سواء كنت تقوم بتشغيل الصب بالغرفة الساخنة أو الصب بالغرفة الباردة، فإن نفس المبدأ ينطبق. تكافئ عملية الصب بالقالب التحكم الدقيق في كل من قوة المشبك وسرعة الحقن.
خطوات عملية الصب بالقالب: التبريد والتصلب
بعد انتهاء اللقطة، تنتقل خطوات عملية الصب من التعبئة إلى التجميد. يبرد الآن المعدن الموجود داخل تجويف القالب ويأخذ شكل القالب. تقرر هذه المرحلة ما إذا كان الجزء الخاص بك سيخرج سليمًا أو مليئًا بالفراغات الداخلية. يمكنك التحكم في شيئين هنا: كيف يبرد المعدن ومدة الضغط عليه.
كيف يبرد المعدن في التجويف
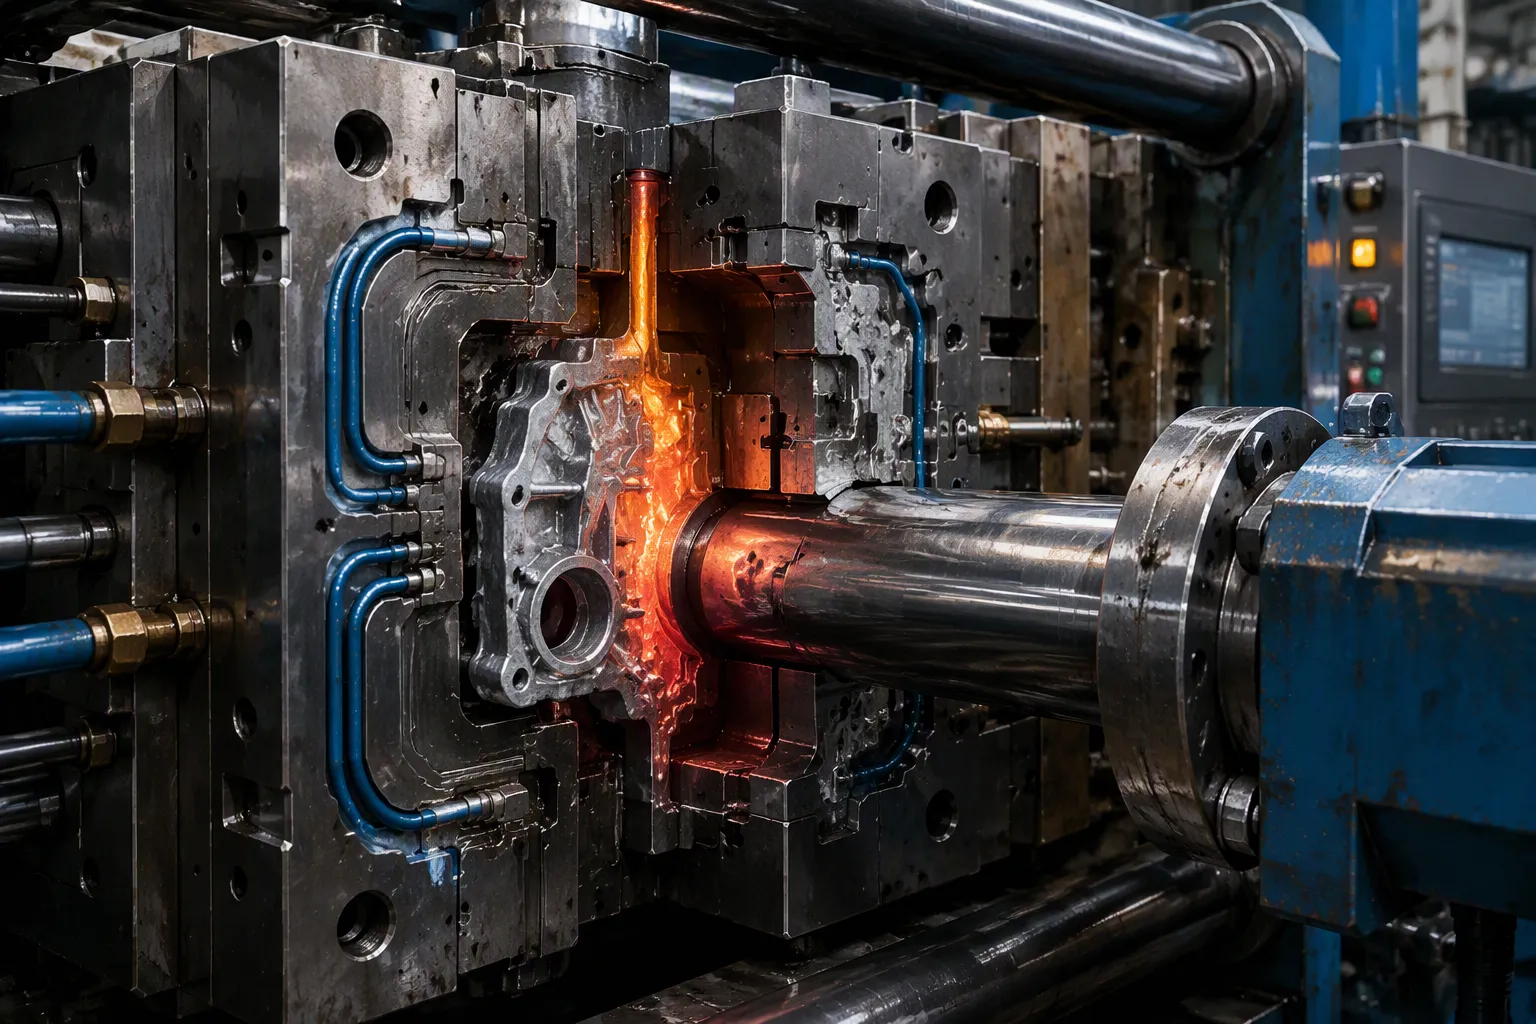
يبدأ المعدن المنصهر في فقدان الحرارة لحظة ملامسته لسطح القالب. تتدفق الحرارة من السبيكة السائلة إلى القالب الفولاذي، الذي يحملها بعيدًا عبر قنوات التبريد الداخلية . يتصلب المعدن الأقرب إلى جدار القالب أولاً، ويشكل الجلد. يتكاثف هذا الجلد إلى الداخل حتى يصبح المقطع العرضي بأكمله صلبًا. يعكس الجزء الآن شكل التجويف.
يعتمد معدل التبريد على عدة عوامل. سمك الجدار هو الأكثر أهمية. الأجزاء السميكة تحافظ على الحرارة لفترة أطول وتستغرق وقتًا أطول للتجميد. الأضلاع الرفيعة والرؤوس تفقد الحرارة بسرعة. تلعب درجة حرارة القالب دورًا أيضًا. يؤدي القالب الأكثر سخونة إلى إبطاء عملية التصلب. يموت برودة يسرع ذلك. يجب عليك موازنة هذه العوامل لكل شكل هندسي تقوم بتشغيله.
التبريد غير المتكافئ يخلق مشاكل. إذا تجمد أحد الأقسام قبل الآخر، فإن المنطقة التي لا تزال سائلة لا يمكنها سحب المعدن من المنطقة الصلبة بالفعل. تتشكل الفراغات الانكماشية. تراها لاحقًا كمسامية على سطح مُشكل آليًا أو كمسار تسرب في جزء محكم الضغط. يقلل الصب بالضغط العالي من هذا الخطر عن طريق إبقاء المعدن تحت الضغط أثناء التجميد. ينطبق نفس المبدأ سواء قمت بتشغيل الصب بالغرفة الساخنة أو الغرفة الباردة.
عقد الضغط أثناء التبريد
لا يتوقف الضغط عند امتلاء التجويف. آلة الصب بالقالب تحافظ على المكبس للأمام وتحافظ على ضغط التكثيف طوال عملية التصلب. تفصل هذه الخطوة بين الصب الجيد والصب السيئ.
الآلية بسيطة. عندما يبرد المعدن، فإنه ينكمش. وبدون ضغط إضافي، فإن هذا الانكماش يسحب المعدن بعيدًا عن جدار القالب ويترك فراغات. يؤدي الضغط المستمر إلى دفع معدن إضافي إلى التجويف للتعويض. والنتيجة هي جزء أكثر كثافة وأقوى.
التوقيت مهم بقدر أهمية مستوى الضغط. يجب أن تصمد لفترة كافية حتى تتجمد البوابة. بمجرد أن تتصلب البوابة، لا يمكن لأي معدن دخول التجويف. الضغط بعد تلك النقطة لا يفعل شيئا.
إذا كان وقت الاحتفاظ قصيرًا جدًا ، فإن الضغط لديه فرصة أقل لتثبيت الأبعاد ودعم الصب أثناء انتقاله إلى التصلب.
الحفاظ على ضغط ثابت أثناء التصلب. يساعد هذا على منع مسامية الانكماش عن طريق دفع معدن إضافي إلى مناطق قد تشكل فراغات.
الاتساق هو الكلمة الأساسية. إن عملية الصب بالقالب التي تغير ضغط الإمساك من طلقة إلى أخرى تنتج أجزاء ذات كثافة غير متناسقة. تريد نفس ملف الضغط في كل دورة. إن قابلية التكرار هذه هي ما يجعل عملية الصب بالضغط العالي موثوقة للتطبيقات الصعبة. تحدد خطوات عملية الصب التي تتبعها هنا الجودة الداخلية لكل جزء تقوم بشحنه.
الصب بالضغط العالي: إخراج الصب
الخطوة 3: يبدأ إخراج التجويف بمجرد تصلب المعدن بالكامل. تتحول آلة صب القوالب الآن من الضغط المستمر إلى تحرير الجزء النهائي. هذه المرحلة تتطلب الدقة. يؤدي القذف الإهمالي إلى إتلاف القالب وتآكل القوالب وإبطاء دورتك. يجب عليك فتح القالب ودفع الجزء للخارج دون ترك علامات أو تشويه شكله.
فتح القالب
تقوم آلة صب القالب بتحرير قوة التثبيت وتفصل نصفي القالب. النصف يبقى ثابتا. الشرائح الأخرى تعود لكشف الصب. يجب أن يتم هذا الإجراء بسلاسة. يمكن لأي تردد أو اختلال في المحاذاة أن يسحب الجزء عبر سطح القالب ويخدشه.
تعتمد عملية الصب بالقالب الآن على زوايا السحب المناسبة. يتيح المسودة تحرير الجزء دون مقاومة. يزيد السحب غير الكافي من القوة اللازمة لتحرير الصب. تؤدي هذه القوة الإضافية إلى تفاقم الضرر السطحي وتزيد من خطر التزييف. يجب عليك تعيين زوايا المسودة بناءً على ظروف الإطلاق الفعلية، وليس التخمين. تعتمد مزايا الصب بالقالب - السرعة والدقة والتكرار - على الفصل النظيف في هذه اللحظة.
استخدام دبابيس القاذف
تقوم دبابيس القاذف بدفع الصب المتصلب خارج القالب. يمكنك وضع هذه الدبابيس على الأسطح غير المرئية أو غير التجميلية ، مثل مناطق البوابة أو الفائض. ضعها على ميزات هيكلية مثل الأضلاع أو الرؤوس لتوزيع القوة بالتساوي. تعمل الأسطح المسطحة والمتعامدة بشكل أفضل. تناسب الدبابيس المستديرة الاستخدام العام، بينما تتعامل الدبابيس المربعة أو المستطيلة مع المهام التي تحتاج إلى مزيد من القوة أو منطقة الاتصال. يقاوم الفولاذ المتصلب التآكل في معظم التطبيقات. تعمل المسامير المطلية مثل الفولاذ المنترد بشكل جيد مع المعادن الكاشطة.
يؤثر تصميم الدبوس بشكل مباشر على تشطيب السطح، . حيث يؤدي عدد قليل جدًا من المسامير أو أصغر حجمًا إلى تركيز القوة وإتلاف سطح الصب. يؤدي إخراج الجزء مبكرًا جدًا، بينما لا يزال الجزء ساخنًا وضعيفًا، إلى تشويهه. يجب عليك توزيع مساحة القاذف الكافية عبر المناطق السليمة من الناحية الهيكلية، والتحكم في توقيت القذف وفقًا لدرجة حرارة الجزء، وتلميع وفحص أسطح المسامير بانتظام. هذه الخطوة 3: مرحلة طرد التجويف تفصل بين الصب الجيد بالضغط العالي والصب بالضغط العالي السيئ. سواء كنت تقوم بتشغيل الصب بالغرفة الساخنة أو الصب بالغرفة الباردة، تنطبق نفس القواعد. يسمح الصب بالقالب عالي الضغط بمعدلات إنتاج عالية وأشكال معقدة، ولكن فقط عندما يتم تصميم القذف حول الصب.
الانتهاء من صب القالب
تقليم فلاش وإزالة العدائين
بعد الطرد، يظل الجزء يحمل مواد زائدة. يجب عليك إزالة الفلاش، والمجاري، والبوابات، والفيضانات قبل سفن الصب بالقالب. تكمل هذه المرحلة عملية الصب وتجهز الجزء لتطبيقه النهائي.
هناك عدة طرق للتعامل مع هذا العمل. يناسب التشذيب اليدوي كميات الإنتاج الصغيرة والمقاطع المعقدة، على الرغم من أنه يحمل أعلى محتوى من العمالة. توفر قوالب القطع إمكانية إزالة الفلاش بشكل متكرر وسريع على الأجزاء المستقرة. تقوم معدات الكشط أو إزالة الأزيز بإزالة الزعانف المتبقية. يتم تطبيق الطرق الكيميائية والحرارية في حالات خاصة مع فحوصات التوافق والسلامة الصارمة. لإزالة العداء والبوابة، يتم هز الأجزاء الاهتزازية أو تحطيمها بحيث تنكسر البوابة بقوة قليلة. يستخدم تقليم القطع قطعًا نظيفًا للأجزاء الأكبر حجمًا أو تلك التي تحتاج إلى جودة أعلى لتشطيب السطح. بعد الإزالة، يمكنك إعادة صهر وإعادة تدوير المواد المتبقية من البوابة، والعداء، والذرب.
المعالجة السطحية والتفتيش
تغير المعالجات السطحية شكل وأداء قالب الصب. تعمل عملية الأكسدة على إنشاء طبقة أكسيد للتشطيب واللون وحماية السطح على الألومنيوم المصبوب المناسب. يطبق طلاء المسحوق طبقة واقية ملونة معالجة للعلب والأغطية والأقواس. يوفر الطلاء الكهربائي لمسة نهائية معدنية أو مظهرًا زخرفيًا. يزيل السفع بالخردق الحجم ويضبط الملمس. يعمل التخميل على تحسين السلوك الكيميائي السطحي لمتطلبات التآكل أو الطلاء. تتيح لك هذه الخيارات مطابقة قالب الصب مع بيئة الخدمة الخاصة به.
يؤكد الفحص أن الجزء يلبي المواصفات. تبدأ بالفحص البصري للتشققات والتمزقات والثقوب والفراغات وعدم الملء والتشوهات والانحناءات. يستخدم فحص الأبعاد الميكرومتر، ومقاييس الخيوط والسدادات، وأجهزة CMM، والمقاييس الوظيفية. يتحقق الفحص الكيميائي باستخدام مطياف الأشعة السينية من تكوين السبائك. يشمل الاختبار غير المدمر فحص اختراق الصبغة واختبار التصوير الشعاعي واختبار الموجات فوق الصوتية للعيوب الداخلية. يغطي الاختبار المدمر اختبار الشد واختبار الصلابة. عادةً ما تتبع سبائك الصب مواصفات ASTM وAMS وSAE. إن مزايا الصب بالقالب - الأجزاء الدقيقة والمعقدة ذات التشطيب السطحي الممتاز ودقة الأبعاد - لا تصمد إلا عند تشغيل التشطيب والفحص بشكل متسق. تتطلب القيود المفروضة على الصب بالقالب، مثل تشكيل الفلاش، هذا الاهتمام النهائي. سواء كنت تقوم بتشغيل الصب بالغرفة الساخنة أو الصب بالغرفة الباردة، فإن التشطيب يحدد ما يتلقاه العميل.
أنت تعرف المراحل الخمس للصب بالقالب: الإعداد، والحقن، والتبريد، والإخراج، والتشطيب. تغذي كل مرحلة المرحلة التالية، وتشكل عملية صب مستمرة. يكافئ صب القوالب السرعة والدقة والتكرار. يوفر الصب بالقالب أجزاء دقيقة بمعدلات إنتاج عالية. تشمل مزايا الصب بالقالب تشطيبًا ممتازًا للسطح وتحملًا محكمًا. تتطلب قيود الصب بالقالب، مثل الفلاش، تشطيبًا دقيقًا. تعتمد كل عملية صب قوالب على خطوة صب القالب التي تسبقها. تعمل عملية الصب هذه بشكل أفضل عندما تتحكم في كل مرحلة. تقوم آلات الصب بالقالب بتحويل المعدن المنصهر إلى أجزاء نهائية ذات تناسق ملحوظ. يأتي نجاح الصب من فهم التسلسل. إتقان صب القوالب بمجرد تقسيمها خطوة بخطوة.
التعليمات
ما هي المعادن التي تعمل بشكل أفضل في آلة صب القوالب؟
يذوب الزنك عند 385 درجة مئوية (725 درجة فهرنهايت) ويناسب طرق الغرفة الساخنة. يحتاج المغنيسيوم إلى حوالي 1100 درجة فهرنهايت (593 درجة مئوية) ولا يزال يعمل في أنظمة الغرف الساخنة. يتحمل الألومنيوم درجات الحرارة العالية ويناسب طرق الغرف الباردة. يعتمد اختيارك على احتياجات الجزء ونوع الجهاز.
لماذا تعتبر قوة التثبيت مهمة أثناء الحقن؟
تعمل قوة التثبيت على إبقاء نصف القالب مغلقًا ضد المعدن الوارد. قوة قليلة جدًا تجعل القالب مفتوحًا، مما يسبب الوميض والمسامية. تؤدي القوة المفرطة إلى تآكل القوالب وقضبان الربط دون تحسين الجودة. تريد قوة متسقة ضمن التسامح الشديد.
كيف تؤثر سرعة الحقن على جودة الجزء؟
تتحكم سرعة الحقن في كيفية تدفق المعدن السائل داخل التجويف. عند سرعة 1.5 م/ث، يؤدي الرش إلى إنشاء ثقوب صغيرة متناثرة. عند سرعة 1.0 م/ث، يظل التدفق أكثر استقرارًا في بعض التجاويف. يجب عليك ضبط السرعة لكل جزء من الهندسة لتقليل المسامية.
لماذا يستمر الضغط بعد امتلاء التجويف؟
ينكمش المعدن عندما يبرد. يؤدي الضغط المستمر إلى دفع المعدن الإضافي إلى التجويف لملء هذا الانكماش. هذه الخطوة تمنع حدوث فراغات داخلية وتجعل الجزء أكثر كثافة. يجب أن تصمد لفترة كافية حتى تتجمد البوابة.
ما هي خطوات التشطيب التي يحتاجها الصب بالقالب؟
تقوم بقص الفلاش والعدائين والبوابات بعد الطرد. المعالجات السطحية مثل الأنودة أو طلاء المسحوق تغير المظهر والحماية. يتحقق الفحص من الأبعاد وتكوين السبائك والعيوب الداخلية. تضمن هذه الخطوات أن الجزء يلبي مواصفاته.
البريد الإلكتروني:
lh@longhuamachine.com
يخبار:
+8619305527239
عنوان:
أول مبنى غربي، حديقة Yanshan الصناعية، حي بنجشان، مدينة بنغبو، مقاطعة آنهوي
Longhua Die Casting Machine Co., Ltd تأسست في بنغبو، مقاطعة آنهوي، الصين. إنها مؤسسة محترفة ذات تقنية عالية تعمل في مجال تصميم وتصنيع وبيع آلات صب القوالب بالغرفة الباردة والمعدات الطرفية لصب القوالب.

 العربية